 咨询热线:
022-69319999
咨询热线:
022-69319999
在现代化海鲜养殖过程中,水循环系统是维持水质稳定、保障生物健康的核心环节。其中,小口径焊管作为输送海水、调节水温、供氧排污的关键部件,其防腐性能直接影响系统寿命与养殖效益。由于海水含盐量高、微生物活跃且常伴有溶解氧波动,普通碳钢管道在未防护条件下极易发生点蚀、缝隙腐蚀或电化学腐蚀,进而导致管壁穿孔、水质污染甚至养殖事故。因此,针对海鲜养殖水循环场景,小口径焊管的防腐要求需从材质选择、涂层工艺、施工规范及维护监测四个维度深度考量。
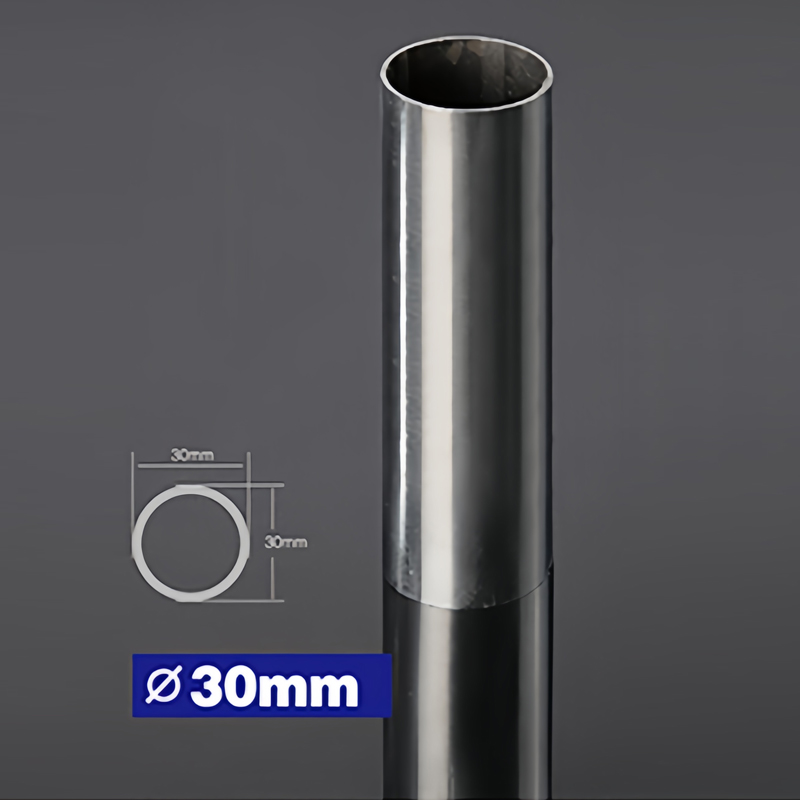
对于长期接触海水的小口径焊管,材质需具备天然抗氯离子侵蚀能力。目前行业主流方案包括316L不锈钢焊管与双相不锈钢焊管。其中,316L因钼元素含量(2%-3%)能显著提升对海水点蚀的抵抗力,适用于循环水质稳定的室内养殖车间;双相不锈钢(如2205)则因高强度与优异抗应力腐蚀性能,更适合高流速或含沙量较高的水循环节点。需注意,304不锈钢在海水中易产生晶间腐蚀,不建议用于直接接触海水的长期工况。
即便采用不锈钢材质,焊接热影响区(HAZ)仍可能因铬含量降低而成为薄弱环节,因此需叠加防腐涂层。
小口径焊管(通常DN15-50)的环向接头是腐蚀隐患高发区。氩弧焊(TIG) 可减少焊接热输入,配合焊后酸洗钝化(如采用柠檬酸钝化液),能修复焊接区形成的贫铬层。建议在管道设计时采用卡箍式快装接头替代传统螺纹连接,避免因螺纹根部应力集中导致的隐裂与缝隙腐蚀。对于异种金属连接(如焊管与阀门),需采用绝缘法兰或过渡接头,防止电偶腐蚀。
防腐并非一次性工程。海鲜养殖水循环系统需建立在线腐蚀监测机制,例如在关键弯头或三通处预埋电阻探针,或定期对焊管内壁进行内窥镜检查。值得注意的是:氯制剂消毒可能破坏不锈钢钝化膜,需控制游离氯浓度在0.5mg/L以下;若采用臭氧反冲洗,应避免直接接触管道涂层。另外,每年宜进行一次涂层厚度检测与离子吸收光谱分析(重点测试铁、铬、镍离子溶出量),确保防腐层无局部降解。
案例:山东烟台某循环水养殖(RAS)基地曾因使用普通镀锌焊管,2年内出现86%管件点蚀穿孔,被迫停产改造。后升级为内衬环氧+外缠聚脲的316L不锈钢焊管,并将焊接工艺从手工电弧焊改为自动化TIG焊,同步增设阴极保护系统,防腐年限从3年延长至12年。此外,新型钛合金焊管与石墨烯改性涂层正在科研阶段,其超薄耐腐蚀特性有望在未来降低管道自重并减少维护频次。
综上,海鲜养殖水循环中小口径焊管的防腐设计需紧扣“材质匹配、涂层成体系、工艺无死角、运行可监测”十六字原则。忽视任一环节均可能导致整个养殖系统的化学风险与力学失效。目前水产行业正加速推进《海水循环水养殖系统用不锈钢焊管技术规范》团体标准的制定,未来防腐要求将更趋标准化、可量化。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们