 咨询热线:
022-69319999
咨询热线:
022-69319999
在金属加工行业中,高频焊管因其高效、低成本的优势被广泛应用于建筑、汽车、管道等领域。然而,不少生产厂家会遇到一个常见问题:高频焊管焊缝两侧发黑。这种现象不仅影响产品外观,还可能暗示焊接质量存在隐患。本文将深入分析这一现象的背后原因,并提供针对性解决方案,帮助您提升焊管品质。
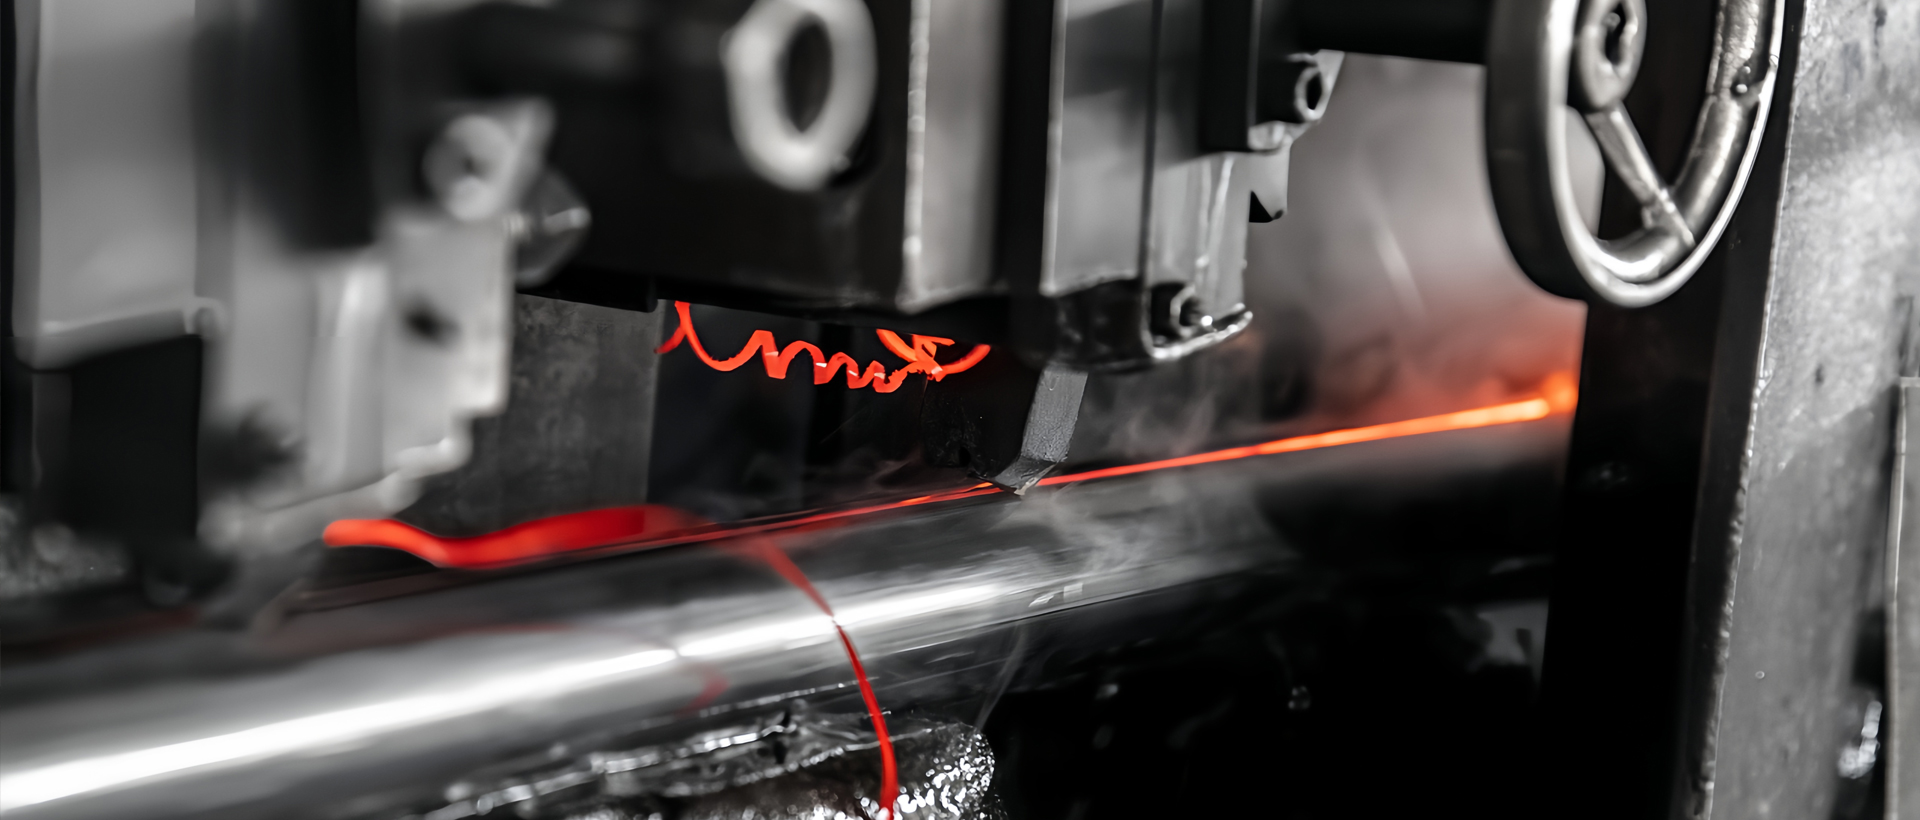
高频焊接过程中,焊管边缘在感应电流作用下迅速加热至熔融状态,随后通过挤压辊完成结合。当焊缝两侧出现黑色区域时,通常意味着氧化反应或碳化物析出。具体而言,高温下钢材表面的铁元素与空气中的氧气反应生成氧化铁(FeO、Fe₂O₃),这些氧化物在冷却后呈现黑色或深灰色。此外,焊接区域温度控制不当也可能导致碳元素从基体中析出,形成黑色碳化物层。
高频焊管生产中最常见的诱因便是焊接温度失控。当加热温度超过材料的相变点(通常为900℃-1100℃)时,焊缝区域会过度熔化。过高的温度不仅加速氧化反应,还会使金属晶粒粗化,导致发黑区域扩大。例如,某钢管厂曾因感应圈功率设定过高,造成焊缝两侧出现约2mm宽的黑色氧化带,通过降低10%功率后问题得到改善。
在高频焊接中,若采用气体保护工艺(如氩气保护),气体流量不足或喷嘴位置偏移会导致焊接区域暴露于空气中。空气中的氧气在高温下迅速与铁反应,生成氧化皮。此外,气瓶中混入杂质气体也会破坏保护效果。建议将保护气体流量控制在15-20L/min,并定期检查喷嘴角度。
焊接后的冷却过程同样关键。如果冷却速度过慢,高温停留时间延长,氧化反应会持续进行;反之,过快冷却可能导致残余应力集中。研究发现,当焊缝冷却至400℃以下时,氧化速率会显著降低,因此优化冷却水流量和喷淋位置能有效减轻发黑程度。
焊管原料表面若存在油污、锈迹或涂层残留,在高温下会分解出碳残留物,混合在焊缝两侧形成黑色斑块。例如,某批次带钢因存放不当生锈,焊接后出现明显的黑色条纹,通过增加酸洗或打磨预处理工序后完全消除。
高频焊机中,感应圈与挤压辊的距离直接影响加热效果。若感应圈离挤压点太近,焊缝金属在未完全闭拢前就已过度氧化;若距离过远,热量散失导致温度不足。经验表明,两者间距应控制在20-40mm范围内,具体需根据管径和壁厚调整。
以某中型制管厂为例,其生产的DN80高频焊管频繁出现焊缝两侧发黑现象。通过排查发现:首先,焊接温度显示正常(1050℃),但红外测温仪检测到局部热点达1150℃。其次,保护气体流量表显示12L/min,低于建议值。综合判断后,技术人员将感应圈功率下调8%,并将氩气流量提升至18L/min,同时更换了老化的喷嘴。经过调整,发黑区域消失,焊缝表面呈现均匀的银灰色。
要彻底解决高频焊管焊缝发黑问题,建议采取以下综合方案:
通过上述措施,不仅能消除焊缝发黑缺陷,还能提升焊管的力学性能和耐腐蚀性。在实际生产中,建议结合具体设备和材料进行针对性调试,必要时可借助金相分析确认氧化层厚度与成分。持续关注焊接质量细节,才能在高频焊管市场竞争中占据优势。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们