咨询热线:

022-69319999

正通钢管
正通钢管
正通钢管
正通钢管
正通钢管
    当前位置:首页> 公司新闻
    锂电池生产冷却管路小口径焊管洁净处理
    发布时间:2026-11-01        浏览次数:8

    锂电池生产冷却管路小口径焊管洁净处理:工艺要点与质量控制

    在锂电池生产过程中,冷却管路小口径焊管的洁净处理是保障电池性能与安全的关键环节。锂电池对温度极为敏感,冷却系统若存在杂质或残留物,轻则影响散热效率,重则引发短路或热失控。因此,针对小口径焊管的洁净度控制,需从材料、工艺到检测全链条严格把控。
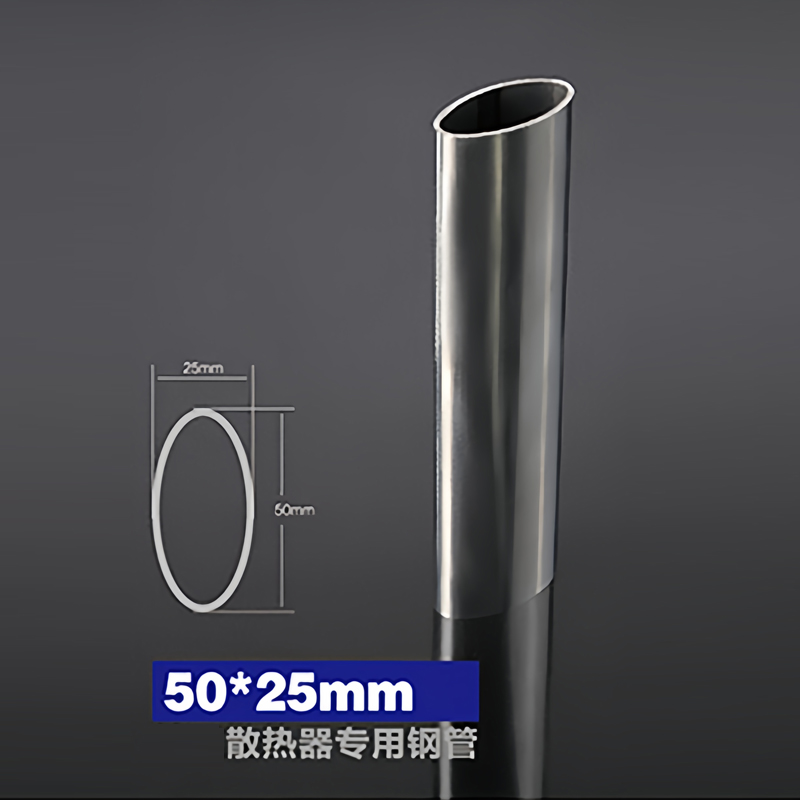
    锂电池生产冷却管路小口径焊管洁净处理

    一、洁净处理的必要性

    锂电池生产环境要求达到万级甚至千级洁净标准,冷却管路作为热管理系统的“血管”,其内壁洁净度直接决定冷却液的纯度。小口径焊管(通常直径在6-20毫米)因管径小、焊缝复杂,易残留焊渣、氧化皮或加工油污。这些污染物一旦进入冷却循环,会堵塞微通道或与电解液发生副反应,导致电池组温差增大、寿命衰减。某头部电池企业曾因焊管内部残留0.1mm²的金属碎屑,引发整条产线冷却系统故障,造成数百万元损失。

    二、核心工艺步骤

    针对锂电池冷却管路的特殊性,洁净处理需分阶段进行:

    1. 预清洗与除油:采用环保型水性清洗剂配合超声波振动,分解焊缝区域的轧制油、防锈油。温度控制在55-60℃为宜,既能加速皂化反应,又避免管材内应力释放导致变形。
    2. 酸洗钝化:使用柠檬酸基钝化液代替传统硝酸,去除焊管氧化层并生成致密的钝化膜。需严格控制酸洗时间——不锈钢焊管通常为8-12分钟,碳钢焊管不超过5分钟,防止过度腐蚀引起壁厚不均。
    3. 高压脉冲冲洗:针对小口径管的“盲区”特性,采用0.6-0.8MPa高压纯水,以脉冲方式冲洗管壁。每批次冲洗需至少循环3次,并配合在线粒子计数器监测颗粒物浓度(要求≤0.5μm颗粒数少于100个/100ml)。
    4. 真空干燥与密封:在洁净烘箱中完成110℃恒温干燥后,需在氮气保护下立即封堵管口,避免二次污染。某案例证实,未做密封处理的焊管在车间暴露4小时后,内壁颗粒污染增加37%。

    三、质量检测与验证

    洁净度是否达标,需通过多重手段验证:

    • 目视检查:用工业内窥镜(分辨率≥500万像素)抽查焊缝区域,确认无可见黑斑、锈迹或流痕。
    • 溶剂擦拭测试:用无尘布蘸取分析纯异丙醇擦拭管内壁,若白布出现明显变色,则判定不合格。
    • 颗粒物测试:对冲洗后的液体采用激光粒度仪分析,确保粒径>5μm的颗粒数量≤2个/ml,数据作为出货报告的必备项。

    四、工艺优化与案例分析

    某新能源车企在导入新产线时,发现冷却管洁净度合格率仅83%。经排查,问题集中在酸洗后残留氯离子超标。通过将钝化剂更换为无卤素配方(氯离子含量<5ppm),并增加一段去离子水超声漂洗(电导率≤0.5μS/cm),最终将合格率提升至99.2%,年节省返工成本约120万元。

    此外,针对小口径焊管的弯头部位,建议采用旋转喷淋技术——喷头以1200rpm转速均匀覆盖弯管内表面,相比静态浸泡清洗效率提高40%。该方案在行业头部设备厂商的第三代清洗机中已批量应用。

    五、避免常见误区

    1. 过度清洗:长时间酸洗会破坏管材基体,使其更易腐蚀,反而增加后续维护成本。
    2. 忽视标准化:不同批次焊管需统一清洗参数,避免人工凭经验操作导致质量波动,建议引入PLC自动控制的清洗流水线。
    3. 检测滞后:需在焊管进入组装车间前完成洁净度检测,与后端工艺联动,而非等到系统调试时再排查问题。

    从材料采购到最终封存,小口径焊管洁净处理的每个细节都影响着锂电池的可靠性。随着CTP(无模组电池包)技术普及,冷却管路越来越细密,控制洁净度的难度也在提升。因此,企业需要将分区清洗、在线监测、数据追溯结合起来,把洁净度从“经验判断”转化为“数据闭环”。只有做好这些基础环节,才能让锂电池在快充、高倍率放电时依然维持稳定的热平衡。

    联系方式

    手 机:022-69319999

    电 话:15342003333

    地 址:河北省唐山市芦台经济开发区海北镇桐城村
    扫一扫·关注我们

    Copyright © 2024 正通钢管    备案号:冀ICP备2025103603号-2

    本网站内容部分来源于互联网,如有涉及侵犯版权,请联系我们,我们核实后会立即删除。