 咨询热线:
022-69319999
咨询热线:
022-69319999
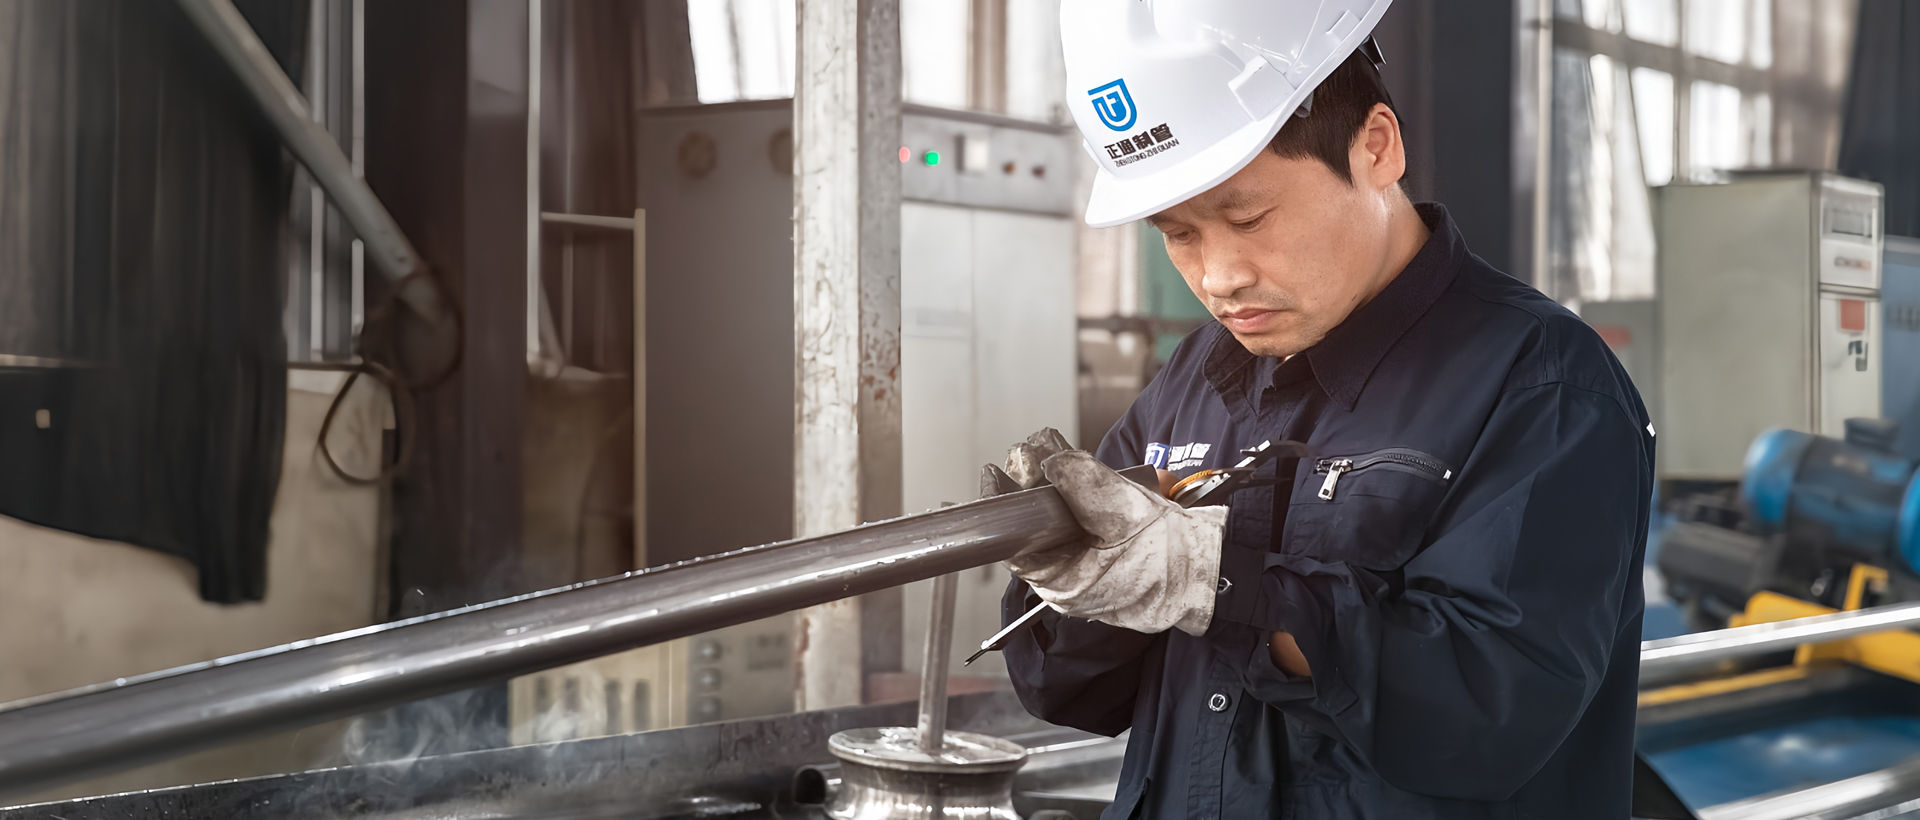
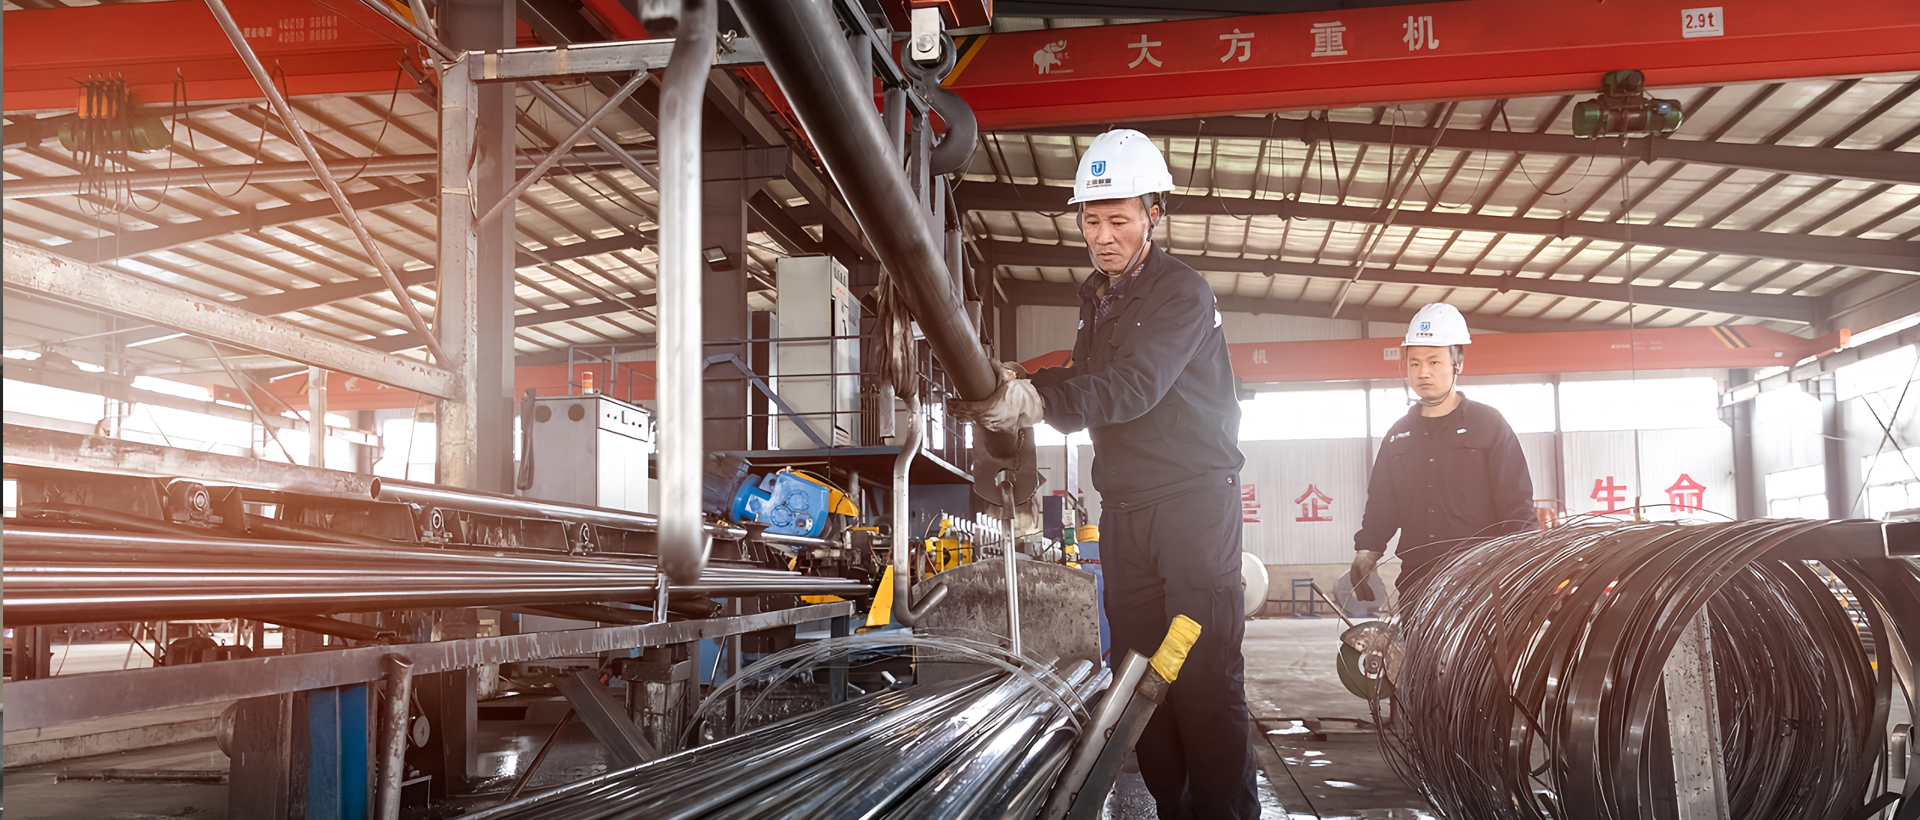
在高频焊管生产过程中,外径尺寸偏差是影响产品质量的核心问题之一。当管材外径超出允许公差范围时,不仅会降低成品合格率,还可能引发后续加工中的对接困难。而辊组调整作为控制管坯成型的关键环节,其优化方案直接决定了外径精度能否达标。本文将系统解析外径超差的原因,并提供针对性的辊组调整策略。
高频焊管的外径偏差通常源于成型辊组的磨损、错位或压力分配不均。例如,当定径辊磨损严重时,管坯在定径段无法获得稳定的径向约束,导致外径呈周期性增大。此外,导向辊与挤压辊的间隙若未按工艺标准校准,会使管坯在焊接前后发生不规则形变。某焊管厂曾反馈,在连续生产Φ76mm规格管材时,外径频繁出现+0.3mm超差,最终排查出是粗成型辊的辊缝值偏移了0.15mm所致。
解决外径超差需遵循“逐段排查、联动修正”的思路。首先,成型机架的基准线必须校准,确保各辊组轴线与管坯中心重合。其次,辊缝开度应根据管径理论值预调,并参考实际壁厚进行微调。例如,当外径偏大时,应优先收小定径辊的间隙,但需同步检查挤压辊的压力是否过高——若挤压过量,管坯在焊接后反弹同样会导致外径扩大。
若外径超差伴随椭圆度超标,多与粗成型辊的咬入角度不当有关。此时应调整侧辊与底辊的垂直度,使管坯弯折曲线平滑。建议使用塞尺测量两侧辊缝差值,误差控制在±0.05mm以内。
当外径表现为局部鼓包或凹陷时,立辊的对称性需重点检查。可利用激光对中仪校准左右立辊的推进量,并观察管坯在导向辊之间的自由下垂状态,若下垂量超过1mm,则需上抬对应辊组。
定径辊是外径精度的最后保障。若多组定径辊磨损不均匀,可采用“微补尝”法:对磨损严重的辊面进行车削修复,同时将相邻辊径差控制在0.02mm以内。例如,某厂在处理Φ50mm管外径-0.2mm超差时,将定径辊组整体进给量增加0.1mm,并更换了3号辊轴承,使合格率从82%提升至97%。
除静态调整外,辊组方案还需结合高频电流与焊接速度进行动态平衡。案例显示:当焊接速度从20m/min提升至28m/min时,管坯热膨胀量增加,若未同步增大挤压辊开口,外径将会收缩。建议建立辊组-电气联动参数表,当速度变更超10%时,自动触发辊缝补偿修正。
避免过度依赖单组辊调整。例如,为纠正外径偏大而强行收紧精成型辊,可能导致管壁拉薄甚至开裂。正确的做法是:从进料导向辊开始逐架排查,确保每组辊的压下量均匀分担。另外,润滑状态不容忽视——长期未清理的油污堆积在辊面会形成凸点,造成局部外径异常,定期超声波清洗是必要措施。
通过系统化的辊组分析、精准的间隙控制以及动态参数配合,高频焊管的外径超差问题完全可以得到有效遏制。生产管理者宜将辊组调整纳入日常巡检清单,并记录每批次换型后的修正数据,逐步建立本厂的“辊组调参数据库”,以便快速应对新规格产品的质量挑战。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们