咨询热线:

022-69319999

正通钢管
正通钢管
正通钢管
正通钢管
正通钢管
    当前位置:首页> 公司新闻
    小口径焊管镀锌层厚度检测方法
    发布时间:2026-11-04        浏览次数:1

    小口径焊管镀锌层厚度检测方法全解析

    在工业生产中,小口径焊管因其成本低、强度高、易加工等优势,被广泛应用于输水、输气、消防及结构支撑等领域。而镀锌层厚度是衡量焊管防腐性能的核心指标——过薄易生锈,过厚则浪费成本且易脱落。因此,掌握科学的厚度检测方法,是确保焊管质量的关键环节。本文将系统梳理主流检测手段,帮助从业者精准把控质量。
    小口径焊管镀锌层厚度检测方法

    一、为什么镀锌层厚度检测如此重要?

    镀锌层主要通过热浸镀或电镀工艺附着在焊管表面,其保护原理是牺牲阳极作用。国家标准GB/T 3091-2015明确要求:小口径焊管的镀锌层平均重量应不低于300g/m²(对应厚度约42μm)。若厚度不足,管材在潮湿环境中会快速锈蚀;若厚度不均匀,则会导致局部防腐失效。因此,检测不仅是验收标准,更是延长管材寿命的保障。

    二、主流检测方法详解

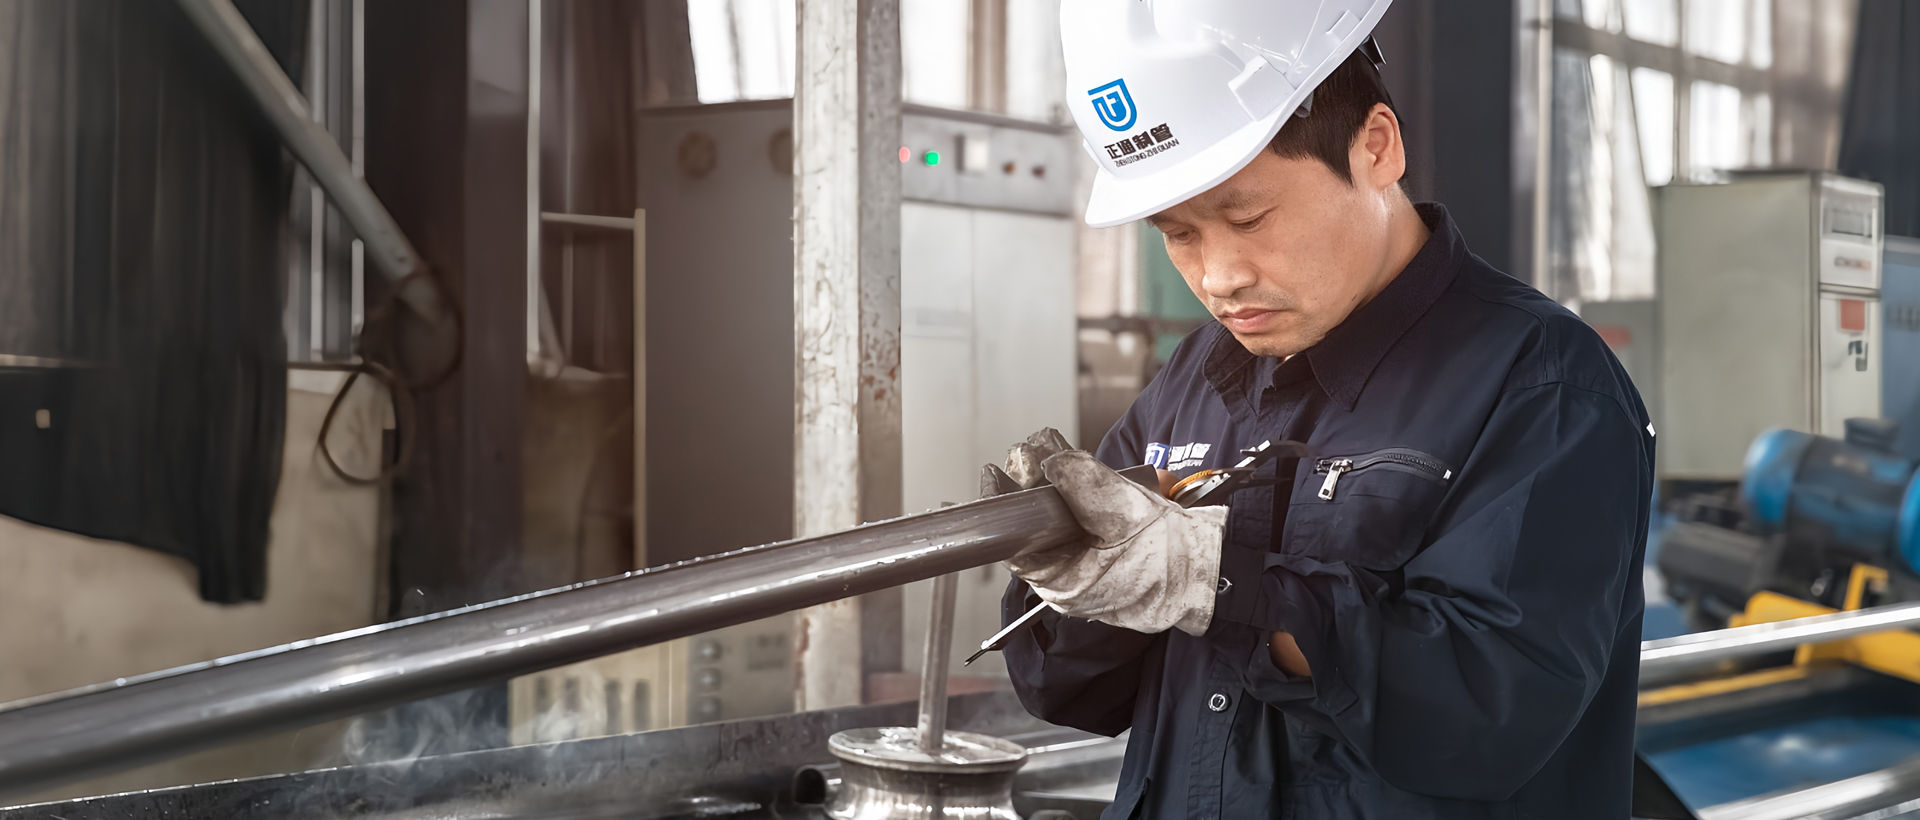
    1. 磁性测厚法(最常用)

    • 原理:利用磁感应探头测量镀锌层(非磁性)与钢管基体(磁性)之间的磁阻变化。
    • 优势:操作简单、精度高(误差±1μm)、无损检测,适合批量检测。
    • 操作要点:
      • 使用前需用标准校准片校准仪器;
      • 测量时探头垂直贴合管壁,避免在焊缝或变形区域测量;
      • 每根焊管至少取3个截面(两端及中部),每个截面测4个方向(上下左右)。
    • 案例:某消防管道供应商采用磁性测厚仪,发现进口热镀管与国产管的厚度偏差达15μm,从而优化了采购标准。

    2. 金相显微镜法(仲裁法)

    • 原理:切割焊管横截面,研磨抛光后用显微镜观察镀层截面,直接读取厚度。
    • 优势:结果直观,可检测镀层均匀性、缺陷(如气孔)、合金层结构。
    • 局限:破坏性取样,成本高,仅适用于质量争议或新品验证。
    • 数据参考:热镀锌管的合金层(δ1相)通常占镀层总厚度的30%-50%,若合金层过薄,易出现剥离。

    3. 称重法(经典方法)

    • 原理:称量镀锌前后的管材质量差,除以表面积得到镀层平均厚度。
    • 公式:厚度(μm)= 质量差(g)÷ 表面积(m²)÷ 锌密度(7.14g/cm³)。
    • 适用场景:实验室抽检,不适用于在线连续检测。
    • 注意点:需彻底清除管端毛刺与油污,否则误差较大。

    三、检测中的常见误区与对策

    • 误区1:只在同一位置测量多次。
      对策:焊管镀锌层容易在管顶(气流影响)偏薄、管底(锌液沉积)偏厚,应多点位覆盖。

    • 误区2:忽视基材粗糙度的影响。
      对策:粗糙表面会导致镀层表面凹凸,磁性法读数可能偏高10%-15%,此时需结合金相法修正。

    • 误区3:混淆“局部厚度”与“平均厚度”。
      对策:规范要求平均厚度达标且最小厚度不低于80%,例如42μm平均值,单点需≥33.6μm。

    四、如何选择检测工具?

    • 大批量生产:推荐数字式磁性涂层测厚仪(如德国EPK、国产时代牌),价格在2000-8000元,支持数据存储导出。
    • 现场抽检:可用分体式探头仪器,便于深入管口内侧。
    • 第三方检测:优先选择X射线荧光光谱法(XRF),可同时分析锌层厚度与成分(如是否含杂质铅)。

    通过以上方法,企业可有效规避因镀锌层厚度不合格导致的退货、腐蚀风险。实际案例表明,某钢结构厂引入磁性测厚仪后,焊管返工率从8%降至1.2%,年节省检测成本超15万元。精准检测不仅是质量红线,更是降本增效的隐形武器。

    联系方式

    手 机:022-69319999

    电 话:15342003333

    地 址:河北省唐山市芦台经济开发区海北镇桐城村
    扫一扫·关注我们

    Copyright © 2024 正通钢管    备案号:冀ICP备2025103603号-2

    本网站内容部分来源于互联网,如有涉及侵犯版权,请联系我们,我们核实后会立即删除。