 咨询热线:
022-69319999
咨询热线:
022-69319999
在工业自动化与精密测量领域,传感器保护套管的核心作用不容忽视。作为传感器的关键防护部件,保护套管能够抵御高温、高压、腐蚀性介质等恶劣环境,确保传感器长期稳定运行。而其中,小口径焊管因其优异的机械性能和密封性,正成为传感器保护套管的主流选择。本文将深入探讨小口径焊管在传感器保护套管中的加工方式,帮助读者理解这一技术的核心要点。
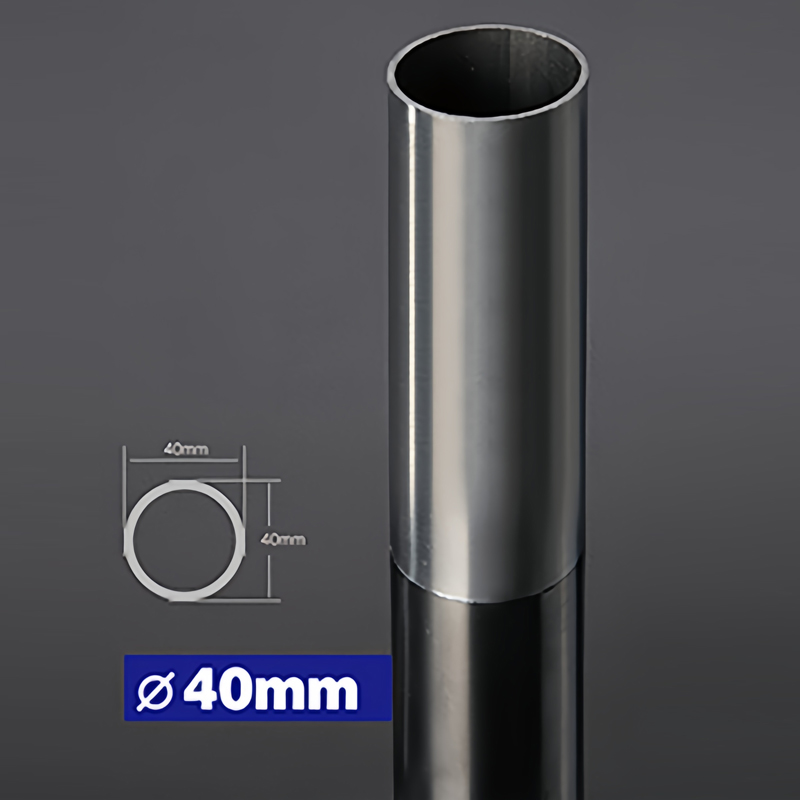
传感器保护套管需直接接触被测介质,其材质通常选择不锈钢、哈氏合金或耐热钢。小口径焊管加工时,必须满足以下关键指标:
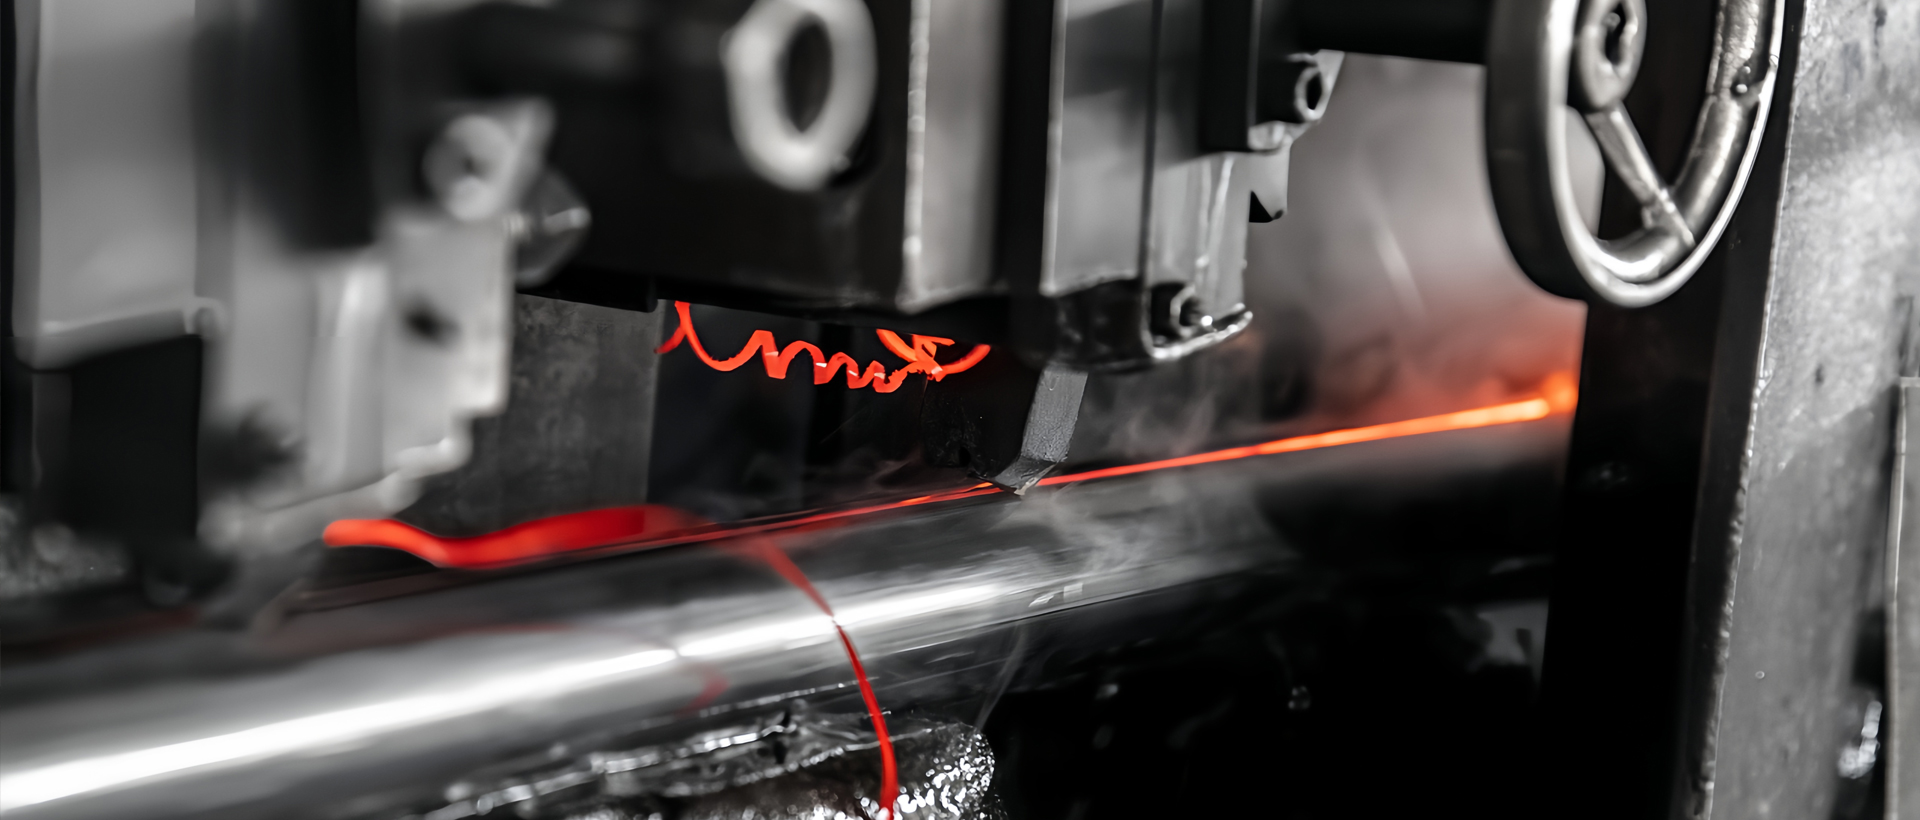
高频焊接利用集肤效应,在管坯边缘产生高温实现熔合。此工艺适用于壁厚≤3mm的小口径焊管,生产速度高且成本可控。例如,某温度传感器厂家采用ERW工艺加工外径12mm、壁厚1.5mm的不锈钢管,焊缝强度达到母材的90%以上,通过涡流探伤后合格率达98%。
激光焊接因其高能量密度,在薄壁小口径焊管领域优势显著。对于壁厚0.5-1.0mm的精密管件,激光能实现焊缝宽度小于0.3mm,热影响区极小,避免了传统焊接导致的变形问题。一家汽车传感器供应商曾采用此方式加工外径8mm套管,内毛刺高度控制在0.05mm以内,无需二次修整即可直接装配。
对于厚壁或合金材质的小口径焊管,氩弧焊仍为可靠选择。但需注意,人工操作时易出现焊缝氧化或未焊透问题。改进方案是引入自动氩弧焊系统,配合保护气体流量优化,使焊接速度提升30%的同时,探伤通过率提升至99%。
无论采用哪种焊接方式,焊缝内毛刺均需处理。内毛刺高度若超过0.2mm,会影响传感器插入的顺畅性。常见的修整方式包括:
小口径焊管外径公差通常需控制在±0.1mm以内。建议加工后采用激光测径仪实时检测,配合闭环控制调节轧辊压力。例如,某案例中通过引入在线检测,将外径波动范围从0.3mm降至0.08mm,显著提升产品一致性。
实际生产中,合理选择加工方式需综合考虑以下因素:
例如,在化工领域的热电偶保护套管加工中,若介质含氯离子且温度超过400℃,建议选用激光焊接的316L不锈钢焊管,配合退火去应力处理,可有效避免晶间腐蚀风险。
随着传感器向小型化、高精度发展,小口径焊管的微米级加工成为突破口。未来,超快激光焊接与复合轧制工艺的融合,有望实现壁厚小于0.3mm且无热影响区的完美管件。同时,数字化质量追溯系统(如每根焊管打刻身份码)将进一步强化过程管控,满足医疗、航空航天等严苛领域的要求。
综上所述,传感器保护套管的小口径焊管加工需在焊接方式、后处理、精度控制三者间寻找平衡。通过选择合适工艺并强化质量检测,方能产出符合传感器长期可靠运行要求的优质保护套管。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们