 咨询热线:
022-69319999
咨询热线:
022-69319999
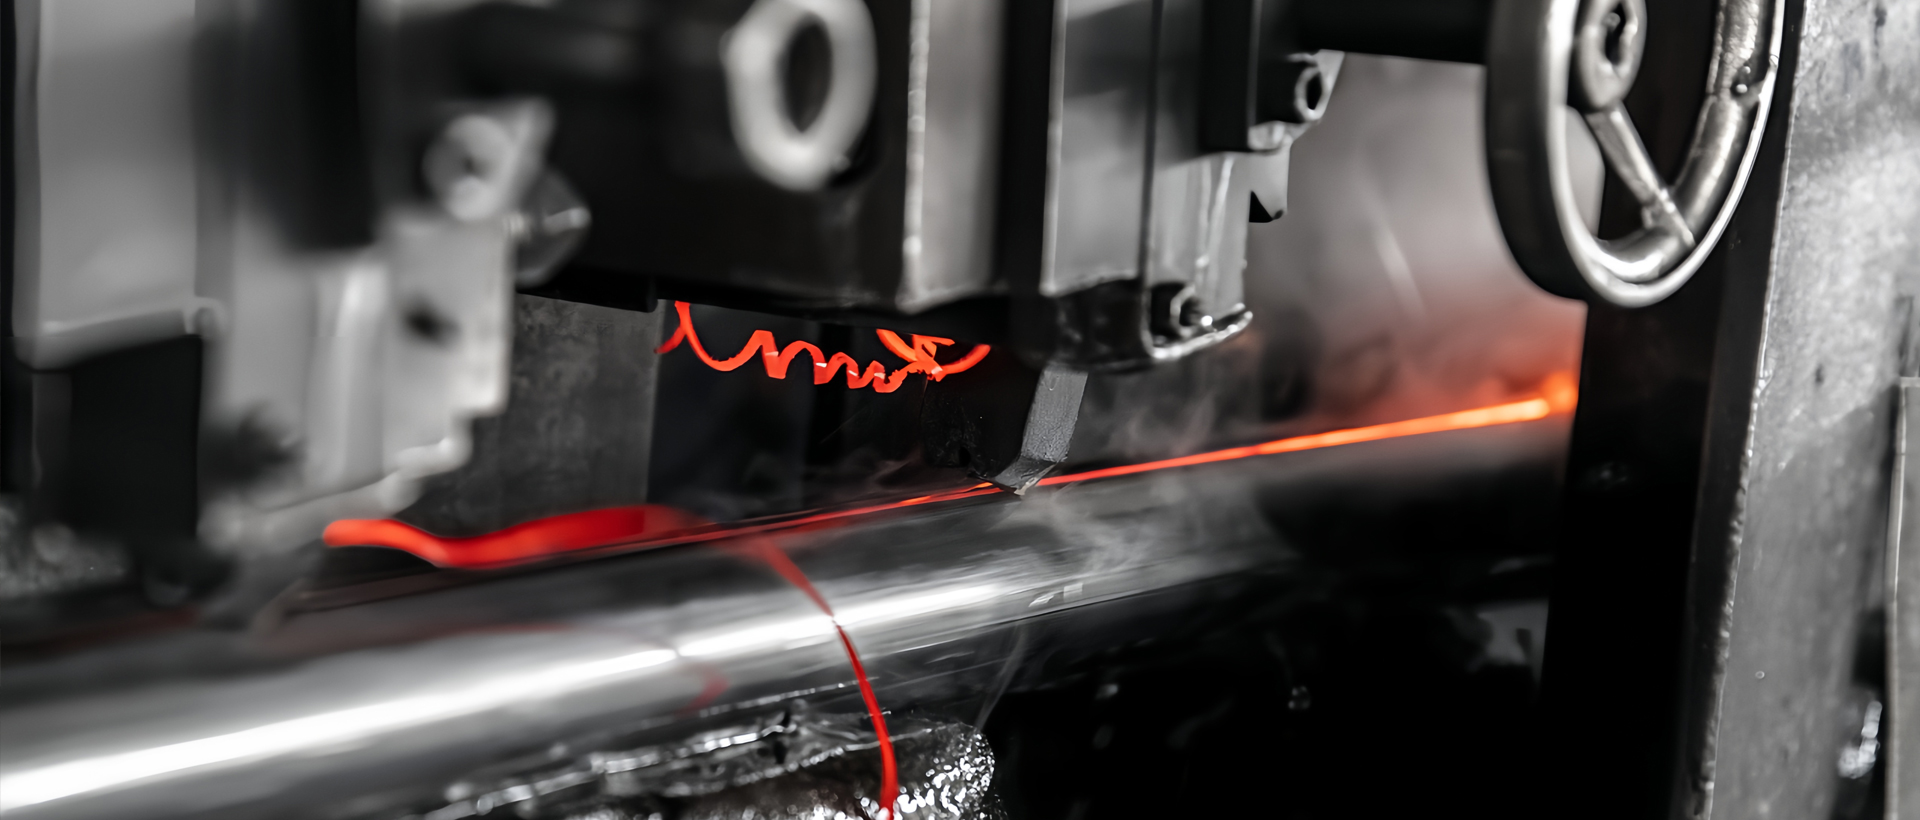
在金属管材加工领域,高频焊管凭借其高效、成本优势广泛应用于油气输送、建筑结构等领域。然而,焊接过程中形成的热影响区(HAZ) 直接关系到管材的力学性能和服役寿命。理解热影响区大小的调控因素,是优化焊接工艺的关键。
热影响区的形成本质是材料受热后发生组织转变的区域。焊接速度与输入功率是首要调控变量。当焊接速度降低或输入功率升高时,单位长度焊缝吸收的热能增加,热量向母材扩散范围扩大,导致热影响区宽度显著增加。反之,提高焊接速度或降低功率可压缩热影响区,但需警惕冷焊缺陷。
频率选择同样关键。高频焊管通常采用100-500kHz的电流频率。频率越高,集肤效应越明显,电流更集中于焊件表面,使热量被限制在焊缝边缘极薄层内,从而缩小热影响区;频率过低则导致电流穿透深度增大,热量向纵深扩散,扩大热影响区。
母材化学成分直接影响热传导速率与相变行为。低碳钢因热导率较高,热量散失快,热影响区相对较小;而合金钢或不锈钢热导率低,热量聚积效应明显,易形成较宽热影响区。此外,材料中碳当量越高,淬硬倾向增大,不仅扩大热影响区,还可能导致马氏体脆性组织生成。
管材壁厚是另一关键参数。厚壁管需要更大热量保证熔合,热量沿厚度方向传导路径长,扩大热影响区;薄壁管散热快,热影响区较窄,但对参数波动更敏感。
挤压力与成型速度配合不当会间接影响热影响区。挤压力不足时,焊缝边缘间隙过大,需增加热量补偿,导致热影响区扩大;挤压力过大则造成金属挤压冷作硬化,改变热循环特性。
冷却系统的配置不可忽视。喷淋角度与冷却水流量决定了焊后冷却速率。加快冷却速度可抑制晶粒长大,但需避免急冷导致裂纹;冷却不足则延长高温停留时间,使热影响区扩展。
某石油管线生产现场,使用φ219mm×8mm的X65钢级管线管。原工艺采用200kHz频率、20m/min焊接速度,热影响区宽度实测达4.5mm,导致焊缝韧性测试不合格。通过调整:① 频率提升至350kHz;② 焊接速度提高至25m/min;③ 优化挤压轮间隙至0.3mm。最终热影响区宽度降至2.1mm,焊缝冲击功提高35%,证明频率-速度匹配与挤压间隙的协同修正至关重要。
另一薄壁方管(50mm×50mm×1.5mm)生产中,因热影响区过大导致管材变形。通过将焊接功率从90kW降至65kW,并增加冷却水流量至80L/min,成功将热影响区从3mm压缩至1.5mm以下,同时避免过冷导致的微裂纹。
实际生产中,需经正交试验或模拟软件,优先调整焊接速度与频率组合;其次优化挤压力与冷却系统;最终根据材料厚度与等级校准功率。当热影响区超标时,不应单一增减速或降低功率,而需综合评估参数间的窗口范围。热影响区大小本质是热量输入、材料散热能力、挤压约束三者平衡的结果。通过精准控制集肤深度与冷却速率,可实现热影响区缩减至合理范围(通常小于管壁厚度的1.5倍)。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们